[Troubleshooting] Cable 절연층 내부의 Halo, 어떻게 개선할까
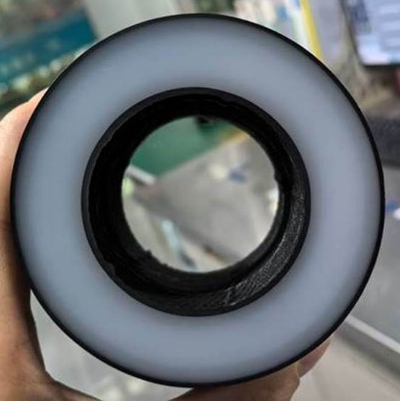
Cable 제조 현장에서 절연층 단면을 보다 보면 주변과 비교해 특정 부분이 유난히 흐릿하게 보이거나, 미세한 기포가 퍼져 있는 것처럼 보이는 경우가 있다. 현장에서는 이런 형태의 이상을 흔히 Halo라고 부른다. 처음 보면 이물이나 오염을 먼저 의심하게 된다. 실제로 단면을 확대해서 보면 절연재 내부에 무언가가 들어 있는 것처럼 보이기 때문이다. 그런데 실제 Troubleshooting을 진행해 보면 이야기가 조금 달라진다. 모든 Halo가 외부에서 들어온 이물이나 단순 오염으로 설명되는 것은 아니다. 특히 HV/EHV Cable처럼 절연 두께가 두꺼운 케이블에서는 가교 과정에서 생성되는 부산물뿐 아니라, 가교 이후의 열 이력, 부산물의 2차 반응, 그리고 절연층 내부에서의 확산과 탈기 거동까지 같이 봐야 하는 경우가 있다.
이번 글에서는 특정 회사나 특정 제품의 사례를 다루기보다는, 일반적인 Cable 제조 관점에서 절연층 내부에 나타나는 Halo를 어떻게 바라보고 원인을 좁혀갈 것인지에 초점을 맞춰보려고 한다.
문제 현상부터 정확하게 정의하기
Troubleshooting을 시작할 때 가장 먼저 하고 싶은 일은 원인을 추측하는 것이 아니다. 우선 지금 보고 있는 현상이 정확히 무엇인지 정리해야 한다. Halo가 절연층 전체에서 비슷하게 나타나는지, 아니면 특정 위치에 집중되어 있는지부터 확인할 필요가 있다.
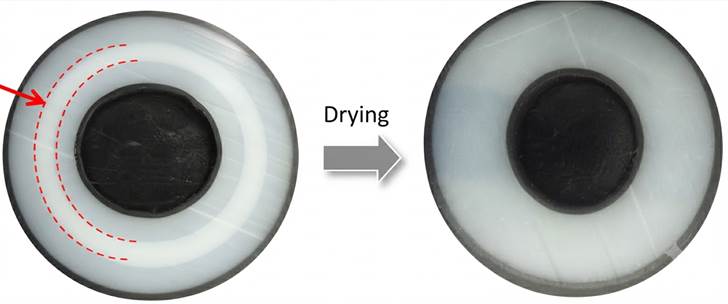
예를 들어 절연층을 Inner, Middle, Outer 세 영역으로 나누어 관찰해 보면 의외로 많은 정보를 얻을 수 있다. 만약 Inner와 Outer에서는 현상이 비교적 약한데 Middle에서만 Halo가 뚜렷하다면 이야기가 달라진다. 단순한 표면 오염보다는 절연층 내부에서 생성된 휘발성 물질이 이동하는 과정에서 특정 영역에 잔류했을 가능성도 검토해야 한다. 결국 여기서 중요한 질문은 "무엇이 보이는가?"가 아니다. 어디에서 보이는가? 나는 Halo 문제 해결에서 이 질문이 상당히 중요하다고 생각한다. 현상의 위치가 달라지면 원인을 바라보는 방향도 달라지기 때문이다.
처음부터 하나의 원인으로 단정하지 않는다
Halo가 보였다고 해서 바로 특정 원인을 결정하는 것은 위험하다. 초기 단계에서는 몇 가지 가능성을 열어두고 각각의 가설을 확인하는 편이 훨씬 안전하다. 가장 먼저 생각할 수 있는 것은 원료나 제조 과정에서 외부 오염이 유입된 경우다. 그다음으로는 가교 과정에서 발생한 부산물이 충분히 제거되지 않았을 가능성을 볼 수 있다. 또 하나는 가교 이후 남아 있던 부산물이 높은 온도에서 추가적인 반응을 일으키는 경우다. 마지막으로 생성된 저분자 물질이 절연층 내부에서 충분히 빠져나가지 못하고 특정 영역에 머무르는 상황도 생각해볼 수 있다.
결국 Troubleshooting은 이 여러 가지 가설을 분석 결과와 하나씩 맞춰보는 과정에 가깝다. 처음부터 답을 정해놓고 데이터를 끼워 맞추는 것보다, 각각의 가능성이 실제 데이터를 얼마나 잘 설명하는지를 보는 것이 중요하다.
[표 1 — Halo 원인 가설과 확인 항목]
| 확인항목 | 주요 관찰 내용 | 확인 방향 |
| Halo 위치 | Inner / Middle / Outer | 확산 및 잔류 가능성 |
| 성분 농도 | 위치별 농도 차이 | 부산물 이동 여부 |
| 공정 조건 | 온도·시간 변화 | 열적 영향 |
| 원료 조건 | 원료 Lot·첨가제 변화 | 재료 영향 |
| 가교 상태 | 가교도 변화 | 공정 최적화 여부 |
가교 부산물만 보면 설명이 부족할 수 있다
XLPE 계열 절연재의 가교 과정에서는 가교 반응과 함께 여러 부산물이 생성된다. 대표적으로 Acetophenone, Cumyl alcohol, α-Methylstyrene 등이 알려져 있으며, 이들 중 일부는 가교 이후 탈기 과정에서 제거된다. 여기서 한 가지 구분할 필요가 있다. 부산물이 생성된다는 사실 자체가 문제는 아니다. 중요한 것은 생성된 물질이 최종적으로 어디에 얼마나 남아 있느냐이다. 절연층이 얇다면 생성된 물질이 외부로 이동해야 하는 거리가 비교적 짧다. 반대로 HV/EHV Cable처럼 절연층이 두꺼워지면 절연층 내부에서 외부까지 이동해야 하는 거리가 길어진다. 같은 수지와 같은 가교 시스템을 사용하더라도 Cable의 절연 두께와 실제 공정 조건에 따라 부산물의 잔류 거동이 달라질 수 있는 이유다.
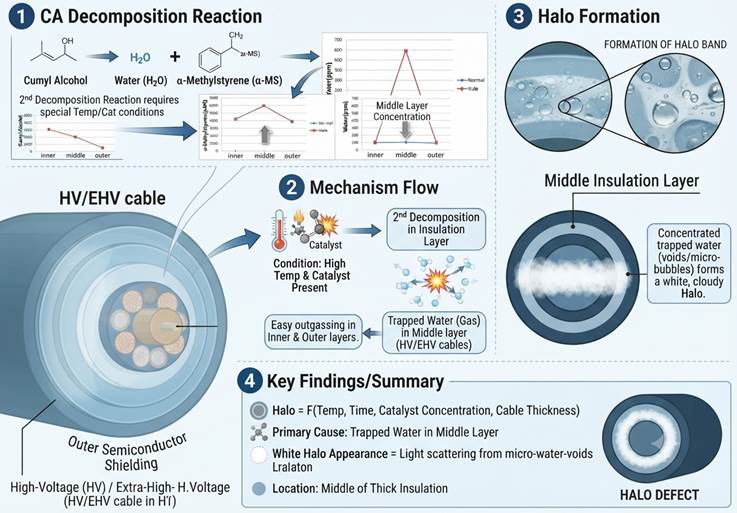
여기서 한 단계 더 들어가면 가교 이후의 열 이력도 생각해야 한다. 일부 가교 부산물은 특정 온도나 화학적 환경에서 추가적인 반응을 일으킬 수 있다. 예를 들어 Cumyl alcohol은 고온 및 특정 산성 조건에서 탈수 반응 등을 거칠 수 있고, 이 과정에서 물이나 α-Methylstyrene과 같은 물질의 생성 거동이 달라질 수 있다.
따라서 단순히 Crosslinking → Byproducts → Degassing 이라는 구조만으로 모든 현상을 설명하기는 어렵다. 경우에 따라서는 다음과 같은 경로까지 생각해볼 필요가 있다.
Crosslinking → Primary Byproducts → Secondary Decomposition → Volatile Species → Diffusion / Accumulation → Halo
Halo라는 하나의 단면 현상을 이해하기 위해 가교 반응 이후 가교부산물의 2차 반응(부반응) 과정까지 연결해서 봐야 하는 이유다.
왜 Middle 영역에서 더 잘 보일 수 있을까
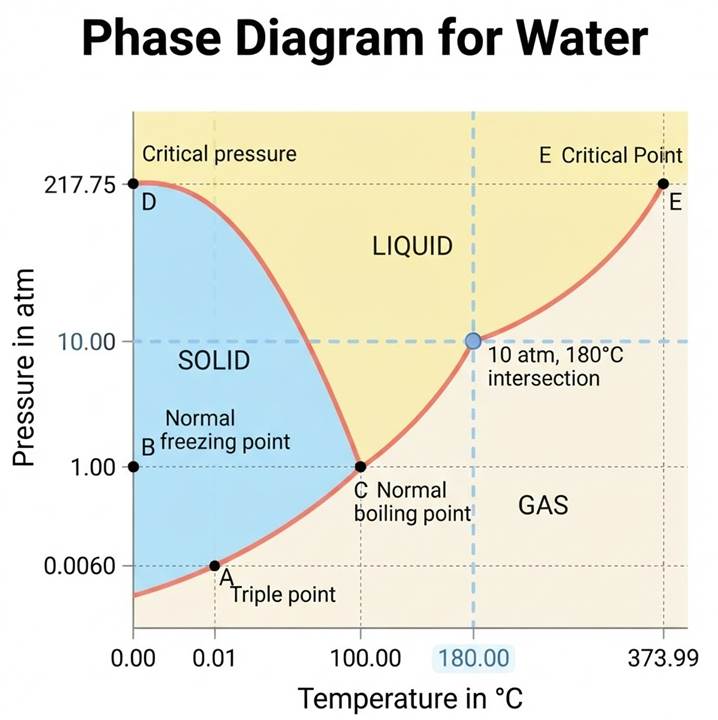
이 단계에서 Cable 절연층의 두께가 중요한 변수로 들어온다. 가교관 내부는 고온·가압 환경이기 때문에 생성된 물이나 기타 저분자 물질의 상태와 이동 거동을 단순한 상온 조건과 동일하게 생각하기 어렵다. 예를 들어 압력이 올라가면 물의 비등점도 달라진다. 가류관 온도는 200도 이상, 압력은 보통 10 bar 수준인데, 이 온도와 압력에서 물의 상을 정의해야 한다. 여러가지 가교제 부산물 중 물은 180도를 기준으로 그 이상에서는 기체, 이하에서는 액체로 거동한다. 이외 부산물(메탄, 큐밀알콜, 아세토페논, 알파메틸스티렌)은 액상이다.
다만 여기서 핵심을 단순히 "물이 생성된다"로 잡으면 안 된다. 더 중요한 것은 생성된 물질이 절연층 밖으로 얼마나 빠르게 이동할 수 있는가이다. Inner와 Outer 영역은 상대적으로 외부와 가까운 반면, Middle 영역은 양쪽 방향으로도 이동해야 하는 거리가 길다. 절연층이 두꺼워질수록 이 차이는 더욱 커질 수 있다. 따라서 Cable의 절연 두께 자체가 부산물의 잔류와 Halo 발생에 영향을 줄 수 있는 하나의 변수로 볼 수 있다. 통계적으로도 Halo 문제는 두께가 두꺼운 초고압 케이블에서 주로 발생하며, 선속이 빨라 가교제 부산물이 제거되기 어려운 환경에서 발생할 확률이 높다.
공정에서는 무엇을 바꿔야 하는가
그렇다면 실제 공정에서는 어떤 부분을 손봐야 할까. 여기서 흔히 빠지는 함정이 하나 있다. Halo를 줄이겠다는 이유로 가교 온도나 시간을 단순히 낮추는 것이다. 이렇게 하면 겉으로 보이는 Halo가 줄어들 수는 있지만, 가교가 충분히 이루어지지 않는 또 다른 문제가 생길 수 있다.
따라서 첫 번째 접근은 가교 조건 자체를 최적화하는 것이다. 온도와 시간을 변화시키면서 가교도와 부산물 농도가 어떻게 움직이는지를 함께 확인해야 한다. 두 번째는 탈기 조건을 보는 것이다. 가교 후 충분한 온도와 시간이 확보되어 있는지 확인하고, 특히 Cable의 절연 두께를 고려했을 때 내부에 남아 있는 부산물이 실제로 외부까지 이동할 수 있는 조건인지 살펴봐야 한다. 어쩔 수 없는 환경에서야 탈기 시간을 늘리겠지만, 대다수 케이블 제조사는 이 방법을 선호하지 않는다. 세 번째는 재료와 화학적 환경을 확인하는 것이다. 원료 Lot이 변경됐는지, 첨가제 조건이 달라졌는지, 기존에는 없었던 촉매성 환경이 만들어질 가능성은 없는지 등을 확인할 수 있다. 결국 하나의 조건을 무작정 조정하는 방식보다는, 가교 반응과 부산물 제거를 함께 최적화하는 방향으로 접근하는 것이 보다 합리적이다.
[표 2 — 개선 방향과 검증 항목]
| 개선방향 | 주요 변수 | 검증 항목 |
| Crosslinking | Temperature / Time | 가교도, 부산물 |
| Degassing | Temperature / Time | 잔류 부산물 |
| Material| Resin | Resin / Additives | 2차 반응 가능성 |
| Process | 공정조건 | 위치별 편차 |
| Cable design | nsulation thickness | 확산 거리 |
조건을 바꾼 뒤 무엇을 확인해야 하는가
공정조건을 변경한 다음 Halo가 줄었다는 사실만 확인해서는 충분하지 않다. 오히려 그다음 데이터가 중요하다. Inner / Middle / Outer 각 위치에서 주요 부산물 농도를 비교하고, 개선 조건에서 위치별 농도 차이가 실제로 줄어들었는지를 확인해야 한다. 동시에 가교도와 기계적 특성, 전기적 특성 등 다른 품질 항목도 함께 확인해야 한다. Halo 하나를 없애기 위해 다른 품질 특성을 희생한다면 그것은 완전한 개선이라고 보기 어렵다. 결국 목표는 단순히 단면을 깨끗하게 만드는 것이 아니다. Cable의 전체적인 품질을 유지하면서 Halo가 발생하는 원인을 제거하는 것이 진짜 개선에 가깝다. 아래 사진은 탈기/건조 시간을 더 늘려서 Halo 현상이 개선된 사례이다.
현장에서 결국 중요했던 질문들
Cable Troubleshooting을 하면서 개인적으로 가장 중요하다고 느끼는 부분은 현상에 너무 빨리 이름을 붙이지 않는 것이다. Halo를 발견했다고 바로 "오염"이라고 판단하거나, 온도가 높았다는 이유만으로 "가교 온도가 문제였다"고 결론을 내리면 그다음 분석 역시 처음의 가정에 끌려가기 쉽다.
내가 이런 현상을 접했을 때는 먼저 몇 가지 질문을 던져본다.
Where did it occur? / 어디에서 발생했는가.
What is present there? / 그 위치에는 실제로 무엇이 존재하는가.
When did it appear? / 어떤 공정조건과 시간에서 나타났는가.
What changed? / 정상 조건과 비교했을 때 무엇이 달라졌는가.
그리고 마지막에 가장 중요한 질문이 하나 남는다.
Can the proposed mechanism explain the data? / 내가 생각한 메커니즘이 실제 분석 결과를 설명할 수 있는가.
이 질문에 답하지 못한다면 아직 원인을 찾았다고 보기 어렵다.
Halo는 하나의 원인보다 여러 변수를 함께 봐야 한다
이번과 같은 Halo 문제는 한 가지 원인으로만 설명하기보다 여러 변수를 연결해서 보는 편이 현실적이다.
Material + Temperature + Time + Chemical Environment + Diffusion
원료가 무엇인지, 어떤 온도와 시간 이력을 거쳤는지, 어떤 화학적 환경이 만들어졌는지, 그리고 생성된 물질이 절연층 내부에서 어떻게 이동했는지를 함께 봐야 한다. 겉으로는 절연층 단면에 나타난 작은 Halo 하나일 뿐이다. 하지만 그 안에는 가교 반응과 부산물 생성, 2차 반응, 확산, 탈기라는 여러 현상이 연결되어 있을 수 있다. 그래서 Halo 문제 해결 관점에서 보면 Halo는 단순한 외관 문제가 아니라 Cable 제조공정 전체를 다시 들여다볼 수 있는 하나의 신호가 될 수 있다. 결국 중요한 것은 문제를 없애는 것과 문제의 원인을 이해하는 것은 다르다는 사실이다.
현상을 제거하는 데 성공했다고 해서 원인을 이해한 것은 아니다. 왜 문제가 발생했는지를 설명하지 못한다면, 공정 조건이나 Cable 구조가 조금만 달라져도 비슷한 문제가 다시 나타날 수 있다. 반대로 현상과 데이터를 하나의 메커니즘으로 연결할 수 있다면 이야기가 달라진다. 특정 Cable이나 특정 공정에서 발생한 문제를 해결하는 데 그치지 않고, 다른 Cable과 다른 조건에서도 적용할 수 있는 Troubleshooting 경험으로 남길 수 있기 때문이다. Halo를 발견했을 때 필요한 것은 빠른 결론이 아니라, 정확한 질문이다.
문제 해결의 실제 사례
Halo로의 발생원인을 단순히 물에 의한 영향으로만 판단하는 것도 위험한 발상일 수 있다. 실제 한 케이블 제조사에서는 평소 사용하던 제품에서 갑작스레 Halo 문제가 발생하게 되었고, 고객사는 온도 조건 변경은 없었기에 당연히 원료에 어떤 문제가 있을 것이라 의심했다. 하지만, 원료 공급사에게 확인한 결과 원료에는 변화가 없었다고 한다. 다만, 공정 조건에서 케이블 생산성 향상을 위해 선속을 조금 향상시켰는데, 해당 문제가 발생된 것이다. 이 사례에서 우리가 의심해볼 수 있는 부분은 원료 공급사의 Recipe 부분도 있겠지만, 선속 향상에 의한 영향으로 판단하는게 빠를 수 있다. 선속이 빨라지면 가류관 내 체류시간이 짧아지게 되고, 단위 시간당 케이블 내부로 전달되는 열의 양이 줄어들어 케이블의 가교 공정이 늦춰지게 된다. 이로인해 가교제 부산물의 탈기가 덜 진행됨에 따라 Halo가 발생한 것이다. 이 경우, 가류관 온도 조건을 변경하여 가교시간을 앞당기고, 탈기가 빨리 이루어질 수 있는 조건으로 문제를 해결한 사례이다.
참고문헌
- CIGRE Technical Brochures 관련 XLPE Cable 및 절연 시스템 자료
- IEC 60840, Power cables with extruded insulation and their accessories for rated voltages above 30 kV up to 150 kV
- IEC 62067, Power cables with extruded insulation and their accessories for rated voltages above 150 kV up to 500 kV
- XLPE crosslinking by-products 및 degassing 관련 기술문헌
- Cumyl alcohol의 고온·산 촉매 조건에서의 반응 및 탈수 메커니즘 관련 문헌